Przygotowanie stali do malowania po piaskowaniu
Jak odebrać oczyszczoną stal, sprawdzić pył, sole, profil i warunki otoczenia oraz skoordynować gruntowanie bez zwłoki.
- Czas czytania
- około 7 min
- Rodzaj
- poradnik
- Dział
- Budowa i materiały
- Aktualizacja
- 22.10.2026
Renowacja metalu
Powłoka jest tak dobra jak powierzchnia, którą przykrywa
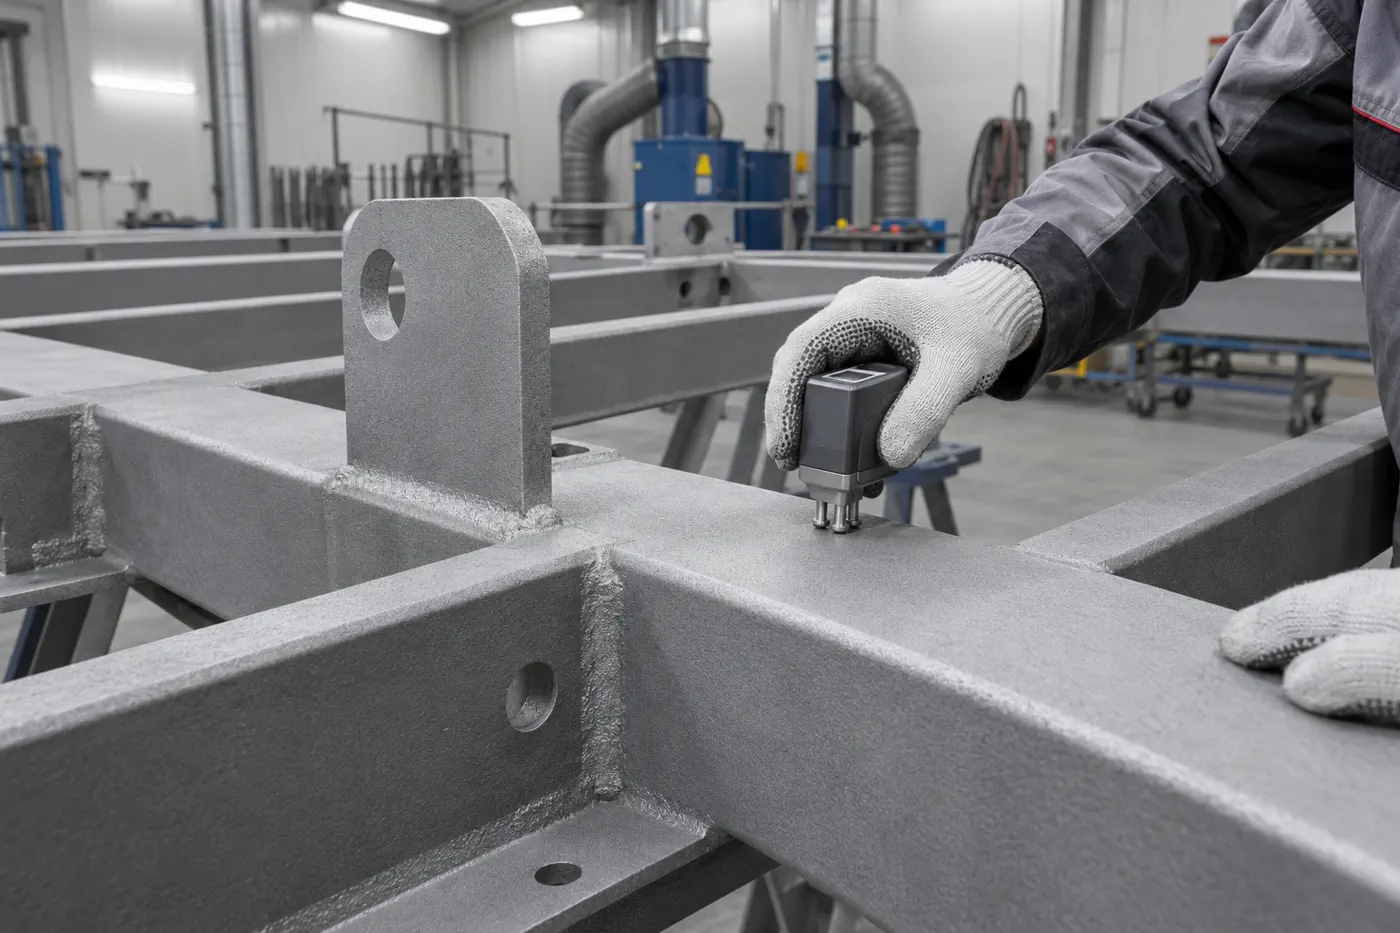
Po obróbce strumieniowej trzeba potwierdzić nie tylko brak rdzy. Znaczenie mają pył, sole, tłuszcz, profil chropowatości, warunki otoczenia i czas do nałożenia podkładu. Odbiór powinien łączyć ekipę czyszczącą z wykonawcą systemu malarskiego.
Piaskowanie lub inna obróbka strumieniowo-ścierna odsłania stal i nadaje jej profil potrzebny do związania powłoki. Nie jest jednak samodzielnym zabezpieczeniem. Świeżo oczyszczona powierzchnia szybko reaguje z wilgocią, a niewidoczne zanieczyszczenia mogą spowodować pęcherze, odspojenia lub korozję pod farbą.
Dlatego zlecenie „wypiaskować i pomalować” trzeba rozbić na kontrolowane etapy. Przed rozpoczęciem ustala się stan istniejącej konstrukcji, oczekiwany poziom przygotowania, system powłokowy, metody badań oraz maksymalny czas między czyszczeniem a gruntowaniem. Poradnik służy inwestorowi do ustalenia zakresu i odbioru. Nie jest instrukcją samodzielnego piaskowania ani pracy z powłokami zawierającymi substancje niebezpieczne.
Zbadaj stan wyjściowy, zanim ścierniwo zakryje ślady
Na początku fotografuje się korozję, łuszczącą powłokę, spoiny, szczeliny i miejsca zatrzymujące wodę. Czyszczenie odsłoni materiał, ale nie naprawi ubytku przekroju, pękniętej spoiny ani ostrej krawędzi. Te wady wymagają decyzji technicznej przed malowaniem.
Stara farba może zawierać ołów, chromiany lub inne szkodliwe składniki. Jeżeli wiek i rodzaj powłoki są nieznane, wykonawca powinien ocenić ryzyko, sposób hermetyzacji stanowiska, odpylania i zagospodarowania odpadu. Inwestor nie powinien zlecać suchego czyszczenia w otwartej przestrzeni bez tej oceny.
Olej, smar i silikon usuwa się metodą przewidzianą w technologii przed obróbką ścierną. Ścierniwo może roznieść tłustą warstwę po większej powierzchni zamiast ją usunąć. Podobnie sole rozpuszczalne wymagają osobnej kontroli; czysta wizualnie stal nadal może być zanieczyszczona.
Trzeba też rozpoznać elementy, których nie wolno zasypać ścierniwem: łożyska, siłowniki, gwinty, instalacje, uszczelki, tabliczki znamionowe i dokładnie obrobione powierzchnie. Zabezpieczenie uzgadnia się na przeglądzie przed pracami, a po zakończeniu sprawdza ich działanie.
- rodzaj elementu, materiał i dostęp do wszystkich powierzchni;
- zakres starej powłoki, korozji i widocznych ubytków;
- miejsca zaolejone, zasolone lub narażone na chemikalia;
- krawędzie, spoiny, szczeliny i elementy przeznaczone do naprawy;
- wynik oceny ryzyka starej farby i plan ochrony otoczenia;
- listę części wyłączonych z czyszczenia oraz sposób ich osłonięcia.
Połącz wymaganie czystości z konkretnym systemem malarskim
Normy oceny wizualnej opisują stopień skorodowania oraz wygląd po przygotowaniu, lecz nie dobierają całego zabezpieczenia za inwestora. Producent farby wskazuje, jakiej czystości, profilu, wilgotności i temperatur wymaga jego system. Specyfikacja musi łączyć te dokumenty.
Nie wystarczy ogólne stwierdzenie „do czystego metalu”. W umowie należy wskazać uzgodniony standard odniesienia, wzorzec lub fotografie, zakres dopuszczalnych przebarwień, metodę oceny pyłu i soli oraz oczekiwany profil. Wymagania mogą różnić się dla pełnej renowacji i lokalnej naprawy.
Profil chropowatości powinien odpowiadać gruntowi i planowanej grubości powłoki. Zbyt mały może pogorszyć przyczepność, a zbyt głęboki pozostawi szczyty niedostatecznie przykryte. Typ i uziarnienie ścierniwa dobiera wykonawca technologii, a wynik sprawdza właściwą metodą pomiaru.
Planując przygotowanie stali pod malowanie lub ocynk, trzeba rozdzielić wymagania dla kolejnego procesu. Powierzchnia przygotowana pod konkretny grunt nie jest automatycznie gotowa do każdej innej technologii. Zmiana systemu po czyszczeniu wymaga ponownego potwierdzenia warunków.
Zorganizuj ciąg: czyszczenie, odbiór, gruntowanie
Największe ryzyko powstaje, gdy ekipa czyszcząca kończy pracę, a malarze przyjeżdżają następnego dnia bez zabezpieczenia powierzchni. Czas do pojawienia się rdzy nalotowej zależy od wilgotności, temperatury stali, kondensacji i zanieczyszczeń. Nie można obiecać jednej bezpiecznej liczby godzin dla każdej budowy.
Harmonogram powinien dzielić konstrukcję na pola, które da się oczyścić, odebrać i zagruntować w jednym oknie technologicznym. Każde pole otrzymuje oznaczenie i zapis czasu. Przy pracy na zewnątrz potrzebny jest plan na zmianę pogody, a w hali kontrola wentylacji oraz pyłu osiadającego z sąsiednich stanowisk.
Temperatura powierzchni stali musi pozostać odpowiednio powyżej punktu rosy zgodnie z wymaganiem systemu. Pomiar samej temperatury powietrza nie wystarcza. Rejestruje się również wilgotność względną oraz warunki podczas gruntowania. Wyniki powinny dotyczyć miejsca pracy, nie odległego pomieszczenia.
Po obróbce nie dotyka się stali gołą dłonią. Tłuszcz i sól z powierzchni skóry zostają dokładnie w miejscu, które ma przyjąć grunt. Do przemieszczania drobnych elementów stosuje się czyste rękawice oraz podkładki, a zawiesia nie mogą ponownie zabrudzić przygotowanej strefy.
- Wyznacz pole robocze. Jego wielkość ma pozwalać na pełny odbiór i gruntowanie w warunkach produktu.
- Zapisz czas zakończenia czyszczenia. Od tej chwili kontroluj wygląd i warunki powierzchni.
- Usuń luźny pył. Zastosuj metodę, która nie wnosi oleju ani wilgoci.
- Wykonaj uzgodnione badania. Oceniaj czystość wizualną, zapylenie, sole i profil przed farbą.
- Potwierdź pogodę oraz punkt rosy. Wynik wpisz do protokołu partii.
- Nałóż kompatybilny grunt. Nie zamieniaj produktu bez zatwierdzenia całego systemu.
Odbiór powierzchni wymaga więcej niż zdjęcia bez rdzy
Ocenę wizualną przeprowadza się przy dobrym, równym oświetleniu. Sprawdza się pozostałości rdzy i powłoki, zgorzelinę, cienie w zagłębieniach oraz miejsca pominięte za węzłami. Szczególnej uwagi wymagają dolne strony profili, wnętrza narożników i obszary przy mocowaniach.
Pył ocenia się metodą uzgodnioną w specyfikacji. Jego ilość i wielkość cząstek mają znaczenie, ponieważ warstwa pyłu osłabia kontakt farby ze stalą. Przetarcie dłonią nie jest powtarzalnym badaniem i dodatkowo zanieczyszcza powierzchnię.
Obecność soli rozpuszczalnych może prowadzić do osmotycznych pęcherzy pod powłoką. Jeżeli konstrukcja pracowała przy drodze, nad morzem, w przemyśle lub była myta zanieczyszczoną wodą, pomiar powinien wynikać z oceny ryzyka i wymagań systemu. Wysokiego wyniku nie przykrywa się po prostu grubszą warstwą gruntu.
Profil mierzy się na reprezentatywnych polach i w miejscach o innej geometrii. Wynik dokumentuje się razem z rodzajem ścierniwa i urządzenia. Jeżeli profil jest poza zakresem farby, decyzję podejmuje technolog powłok; nie należy samodzielnie „wygładzać” powierzchni przypadkową tarczą.
Rdza nalotowa po odbiorze oznacza, że powierzchnia zmieniła stan. Zakres ponownego przygotowania ustala się przed malowaniem. Lokalna plama może sygnalizować kondensację, pozostawione sole lub opóźnienie w organizacji, więc trzeba znaleźć przyczynę, a nie tylko oczyścić widoczny punkt.
Pierwsza warstwa musi wejść w profil i pokryć trudne miejsca
Przed pełnym malowaniem wykonuje się dodatkową warstwę na ostrych krawędziach, spoinach, śrubach i trudno dostępnych zagłębieniach, jeśli wymaga tego technologia. Takie miejsca mają mniejszą efektywną grubość powłoki, bo farba cofa się z ostrej krawędzi. Zaokrąglenie i przygotowanie krawędzi należy wykonać przed czyszczeniem końcowym.
Grunt nakłada się w zakresie temperatur, wilgotności i czasu określonym w karcie technicznej. Rozcieńczalnik, dysza, ciśnienie i liczba przejść wpływają na warstwę, ale ich dobór należy do wykonawcy systemu. Inwestor odbiera wynik: ciągłość, brak suchych natrysków, zacieków i niepokrytych szczytów profilu.
Pomiar grubości suchej powłoki wykonuje się po utwardzeniu i kalibracji urządzenia dla danego podłoża. Głęboki profil wpływa na interpretację odczytu, dlatego procedura powinna być uzgodniona wcześniej. Pojedynczy pomiar w łatwo dostępnym środku pola nie reprezentuje całej konstrukcji.
Kolejne warstwy nakłada się w oknach przemalowania. Jeśli termin zostanie przekroczony, producent może wymagać zmatowienia lub innego przygotowania. Harmonogram i dokumentacja partii farby powinny pozwolić sprawdzić, co rzeczywiście zastosowano na każdym polu.
Dobry protokół pozwala odtworzyć warunki wykonania
Protokół odbioru nie powinien ograniczać się do zdania „powierzchnia bez zastrzeżeń”. Zapisuje się oznaczenie pola, datę, czas, stopień przygotowania, wyniki pyłu, soli i profilu, temperaturę stali, punkt rosy, wilgotność oraz godzinę gruntowania.
Do dokumentacji dołącza się partie materiałów, karty techniczne i zdjęcia reprezentatywnych detali. Wady zaznacza się na szkicu lub fotografiach, a po poprawce zapisuje sposób ponownego przygotowania. Dzięki temu można powiązać późniejszy problem z konkretnym etapem, a nie opierać się na pamięci ekip.
Przy renowacji innych powłok pomocne są zasady z poradnika o przygotowaniu dachu do malowania. Organizację odbiorów przed zakryciem kolejnych warstw opisuje również poradnik o planowaniu remontu.
Pytania przed odbiorem przygotowanej stali
Czy stal trzeba zagruntować tego samego dnia?
Nie da się ustalić jednej reguły czasu bez znajomości warunków i systemu. Powierzchnia ma pozostać zgodna ze specyfikacją do chwili gruntowania. Przy wysokiej wilgotności rdza nalotowa może pojawić się szybko, dlatego organizuje się małe pola robocze.
Czy brak widocznej rdzy oznacza gotowość do malowania?
Nie. Trzeba jeszcze sprawdzić pył, tłuszcz, sole, profil i warunki otoczenia. Zanieczyszczenia niewidoczne gołym okiem mogą wywołać utratę przyczepności albo pęcherze.
Czy można odpylić powierzchnię sprężonym powietrzem?
Tylko jeśli powietrze jest czyste, suche i pozbawione oleju, a metoda odpowiada technologii. Uszkodzony separator w kompresorze może nanieść na stal zanieczyszczenie trudne do zauważenia.
Co zrobić z rdzą nalotową?
Wstrzymać malowanie, określić zakres i przyczynę, a następnie przywrócić wymagany stan metodą zatwierdzoną w specyfikacji. Nie przykrywa się jej gruntem bez zgody technologa systemu.
Czy piaskowanie usuwa wżery?
Usuwa produkty korozji, ale nie odbudowuje utraconego metalu. Wżery pozostają częścią geometrii i mogą wymagać oceny grubości, naprawy albo wymiany elementu przez osobę odpowiedzialną za konstrukcję.
Kto powinien podpisać odbiór przed gruntowaniem?
Osoby odpowiedzialne za przygotowanie i nałożenie powłoki oraz przedstawiciel zamawiającego zgodnie z umową. Ważne, aby wykonawca farby przejął powierzchnię na podstawie zapisanych wyników, a nie po fakcie zgłaszał zastrzeżenia do piaskowania.
Więcej porad o odbiorze materiałów i robót znajdziesz w dziale Budowa i materiały.